Механическая конструкция Quadrax

Конструкция Quadrax имеет независимые оси с одинаковыми перемещениями — X и U, Y и V. Такая схема позволяет обрабатывать углы до 45 градусов при любой высоте заготовки в пределах перемещения оси Z.
Неподвижный стол, v-образные направляющие с плоским сепаратором, расширенная термостабилизация — конструкция рассчитана на то, чтобы заготовка не ограничивалась по массе, а точность не зависела от того, на какой высоте идёт рез.
На станках серии CUT угловая обработка доступна до 30° при высоте заготовки до 700 мм — это востребовано при изготовлении фильер для экструзии сложных пластмассовых профилей.
Активная термостабилизация

Изменение температуры элементов станка очень негативно влияет на точность обработки. Чтобы поддерживать термическую стабильность во время работы, в станок встроена система терморегуляции: она держит температуру наиболее чувствительных элементов в пределах ±2 °C.
Система постоянно контролирует изменение температуры внутри станка и охлаждает водой основание станины, а потоком воздуха — ось Y и кабинет генератора. При колебаниях температуры в цехе механические компоненты остаются стабильными, и точность позиционирования сохраняется.
Taper Expert — прецизионная угловая обработка
Taper Expert — решение для прецизионной угловой обработки в диапазоне от 3 до 30 градусов. Качество обрабатываемых конических поверхностей получается таким же, как при цилиндрической обработке, а точность больших углов достигает менее одной минуты — стандартным способом этого не добиться.
Система включает комплект специальных закрытых направляющих, сопла, форсунку заправочной струи и программное обеспечение, которое совмещает две функции: корректирует величину эквидистантного смещения в соответствии с заданным углом конуса и корректирует положение направляющих фильер на основе статистической таблицы значений, полученных при выполнении измерительного цикла Taper Expert.
Что мешает точной угловой обработке
- Амплитуда колебания. Чем больше угол, тем сильнее колеблется проволока и тем труднее получить точный контур.
- Переменный угол. При изменении угла на одном профиле трудно гарантировать однородность поверхности и точность геометрии.
- Финишная поверхность. Чем выше требования к качеству поверхности, тем выше требования к точности геометрии.
- Точность. Чем точнее должна быть угловая обработка, тем точнее нужно корректировать путь проволоки.
Тип проволоки
Первое решение — выбор проволоки. Как только конус превышает несколько градусов, нужна проволока с высокой способностью к изгибу. «Мягкая» проволока имеет сопротивление на разрыв от 400 до 500 Н/мм², «твёрдая» доходит до 900 Н/мм². Преимущество мягкой в том, что она легче изгибается и держит прямую линию между направляющими. Для наилучшего результата рекомендуется проволока с усилием на разрыв 400 Н/мм².
Система направляющих
Прямолинейность проволоки между направляющими зависит не только от её типа: важна стабильность натяжения во время обработки. AgieCharmilles решила эту задачу специальными закрытыми алмазными направляющими с большим радиусом — они минимизируют ограничения на изгиб проволоки.
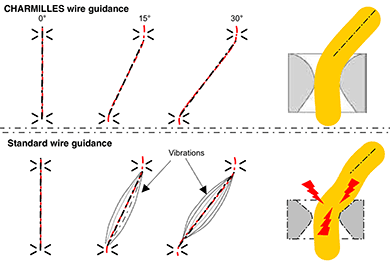
На направляющих Taper Expert проволока не подвергается локальному изгибу на кривой направляющей, и натяжение остаётся стабильным. Очень маленький радиус стандартных или прямых направляющих заставляет проволоку сильно изгибаться — отсюда её колебания.
Защита от столкновений ICP

Двойная система измерений постоянно сравнивает показания оптической линейки и энкодера двигателя. При столкновении с препятствием ось останавливается, а ходовой винт продолжает вращаться, сжимая упругий элемент. Система замечает малейшее рассогласование показаний и включает аварийный останов.
ICP действует на скоростях до 3000 мм/мин и предотвращает повреждение элементов станка и даже малейший сдвиг заготовки — программу обработки можно продолжить без повторного базирования. Установка такой защиты возможна только на привод с шарико-винтовой парой.
Автоматическая смена проволоки AWC

Тонкая проволока нужна, когда на изделии требуются малые радиусы. Следствие — падение скорости черновой обработки и рост общего времени. С этим приходится сталкиваться при изготовлении микродеталей для медицины, электроники и подобных отраслей. Автоматический сменщик AWC позволяет вести черновую обработку толстой производительной проволокой, а чистовую — более тонкой.
Один из элементов системы — универсальные призматические направляющие для любого диаметра проволоки. Станок работает одновременно с двумя катушками разных типов и размеров и меняет их сам. Для чернового прохода разумно взять дешёвую или высокопроизводительную проволоку, для финишных — специальную для выхаживания или малых диаметров (0,02, 0,03, 0,05, 0,07 или 0,1 мм) ради минимальных радиусов.
AWC — полностью автоматическая смена инструмента, включая изменение режимов генератора и траектории без вмешательства оператора.
Компенсация износа проволоки
Проволока для электроэрозионной обработки — точный инструмент: отклонение диаметра в пределах катушки не превышает 1–2 мкм. Но во время работы она изнашивается, часто значительно. Станки AgieCharmilles компенсируют износ автоматически, учитывая высоту заготовки, обрабатываемый материал и режим. Разницу в размерах верхнего и нижнего контура оператор может поправить вручную с шагом 0,1 мкм.
Фиксация и удаление выпадающих частей

Автоматическая фиксация выпадающих частей заготовки экономит до 20% рабочего времени. С помощью процесса обратной эрозии генератор формирует удерживающие мостики толщиной 1 мм — оставлять недорез на черновом проходе больше не нужно.

Выпадающие части размером от 8×8 мм и массой до 300 г убирает специальное устройство. Магнитные свойства материала значения не имеют: процесс основан на законе Бернулли.
Привязка заготовки
Автоматическое базирование 3D Setup
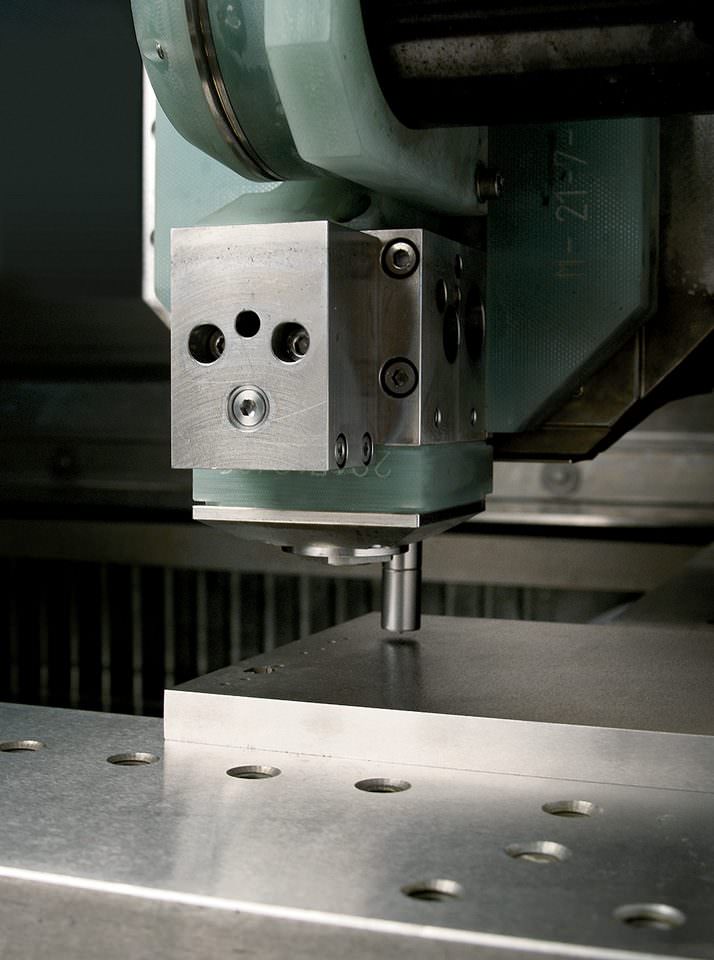
Функция 3D Setup использует встроенный контактный датчик и измерительные циклы для автоматического определения положения заготовки в пространстве. Станок находит верхнюю плоскость касанием трёх точек датчиком, а координаты X, Y и C — касанием проволокой поверхностей базовых отверстий, полостей или углов. Координаты измеренных точек автоматически передаются в программу обработки, и станок учитывает смещение при её выполнении.
Для максимальной точности можно провести повторное базирование после чернового прохода и внести исправления в программу. С 3D Setup оператору необязательно пользоваться прецизионными крепежами — экономятся и время на выставление заготовки, и деньги на дорогую оснастку.
Щуп Renishaw

Щуп 3D Renishaw выполняет измерительные циклы по осям X, Y и Z. По сравнению с традиционным способом он быстрее и точнее, а ещё достаёт до поверхностей, недоступных проволоке: глухих и ступенчатых. Помимо определения положения заготовки при настройке, щупом можно контролировать размеры после обработки.
Есть два варианта установки: внешний на интерфейс 3R Macro и выдвижной. Второй актуален, когда станок работает в автоматическом режиме со сменщиком паллет.
Видеоизмерительная система IVU
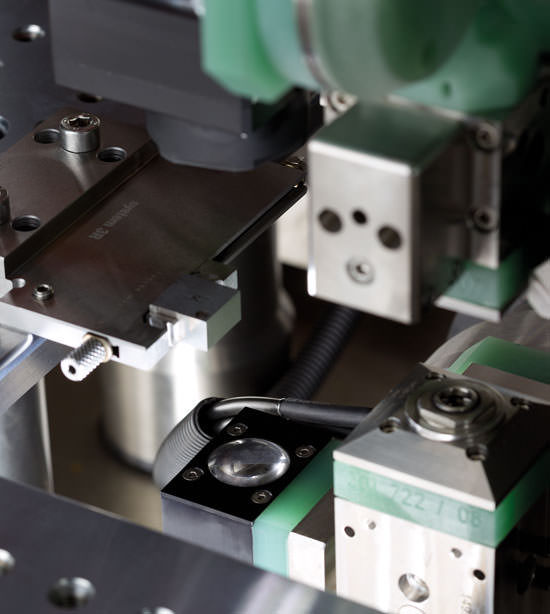
Детали всё чаще уходят в область микроразмеров, и традиционные средства измерения — те же измерительные щупы — перестают справляться. Тонкость и хрупкость деталей добавляют проблем: механическое воздействие грозит деформацией. Возможность проконтролировать деталь прямо на станке и при необходимости внести коррективы экономит время и деньги.
По сути IVU — измерительный оптический микроскоп с характеристиками выше среднего, дополненный специальным программным обеспечением. Аппаратная часть состоит из камеры CCD высокого разрешения, двух объективов с разным увеличением, верхней и нижней подсветок.
| Объектив | Поле зрения | Точность измерения (2σ) |
|---|---|---|
| ×56 | 6,0 × 3,6 мм | ± 1,5 мкм |
| ×156 | 2,0 × 1,3 мм | ± 1,0 мкм |
На систему возложены три задачи: привязка заготовки, контроль размеров и внесение изменений в управляющую программу. Первую на проволочно-вырезных станках более или менее решают проволокой и щупами; контроль размеров ими тоже возможен с оговорками, а вот для контроля профиля эти способы неприменимы.
Привязка по изображению
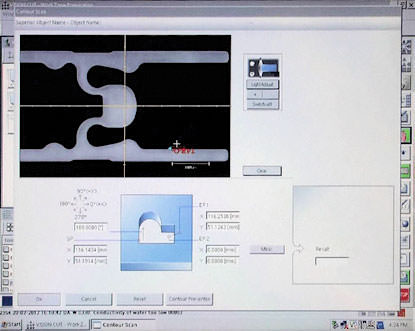
Работа в отражённом и проходящем свете позволяет привязываться и к граням заготовки, и к закрытым плоскостям, в том числе к очень мелким элементам, недоступным традиционным способам. При базировании можно комбинировать результаты верхней и нижней подсветок. Контроль центра каждого заправочного отверстия экономит время и снимает ошибки уже на стадии настройки — особенно когда диаметр отверстия близок к диаметру проволоки.
Доступны измерения по оси Z, поэтому 3D Setup работает без щупа и на очень маленьких поверхностях. Если деталь приходится ставить на станок повторно, её можно привязать по «фотографии» поверхности: система использует индивидуальный рисунок микронеровностей.
Контроль размеров
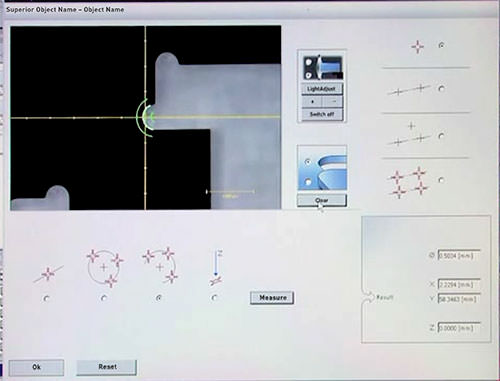
Можно проконтролировать размеры и положение элементов у деталей, которые обрабатывались раньше на другом оборудовании, и при необходимости поправить локальные радиусы, окружности, межцентровые расстояния или линейные размеры отдельных элементов.
Контроль профиля и коррекция программы
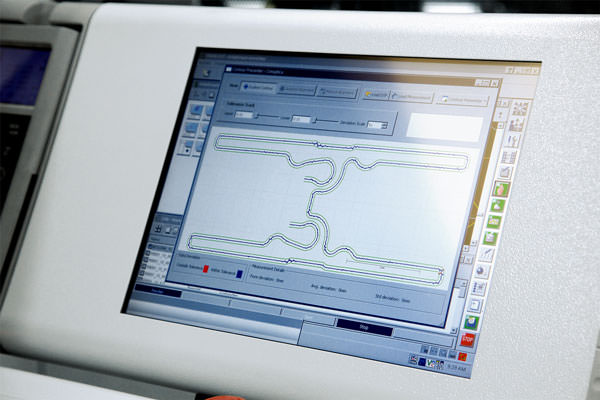
Третья задача — сверить полученный профиль с заданным и внести правки в управляющую программу, не снимая деталь со станка. Проволокой и щупом профиль не проконтролировать, поэтому здесь оптика незаменима.
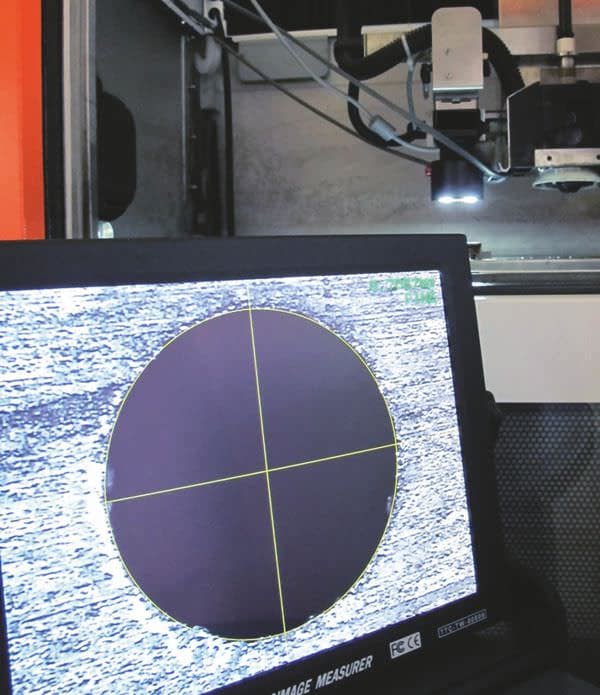
Кроме IVU у AgieCharmilles есть более простая оптическая измерительная система OMS.
Программные стратегии обработки
Profil Expert — сложные контуры
Точность линейных размеров ±1–2 мкм сегодня практически отраслевой стандарт. А вот добиться такой точности на сложном профиле, особенно с малыми радиусами, могут единицы. В системе управления AC CUT HMI для этого есть геометрическая стратегия Profil Expert.
На черновом проходе при смене направления движения проволоки функция сама настраивает параметры генератора, давление прокачки, натяжение и скорость перемещения. На финишных проходах регулирует скорость движения, чтобы выдержать геометрию мелких элементов. Profil Expert не нуждается в настройке и не изменяет запрограммированный контур; работает с заготовками любой высоты и из любых материалов.
Part Expert — срочная работа вне очереди
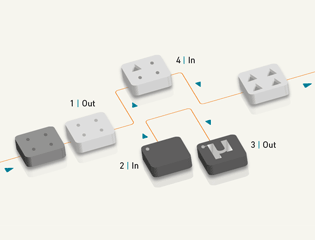
Часто возникают ситуации, когда работу нужно выполнить немедленно. Part Expert позволяет остановить рабочую программу или комплекс программ в любом месте, сделать срочную работу и вернуться ровно к тому месту, где предыдущая была прервана.
Автоматическое возобновление после отключения питания

При аварийном отключении питания станок корректно сохраняет данные о своём состоянии и по команде оператора возобновляет выполнение программы с того места, где произошло отключение. Оператор при этом не нужен для восстановления — достаточно подтвердить продолжение.
Дополнительные оси и автоматизация

Станок работает с дополнительными осями — как поворотными, так и ротационными. Может входить в состав автоматизированных комплексов и работать с роботом для смены палет.