Цифровой генератор ISPG
ISPG (Intelligent Speed Power Generator) — цифровой генератор прошивных станков AgieCharmilles. От него зависит почти всё, о чём идёт речь ниже: на нём построены обработка с нулевым износом, адаптивная технология iGAP, формирование структуры поверхности 3DS и микроискровые режимы.
Генератор управляет формой и энергией каждого импульса и измеряет состояние зазора в реальном времени. Точность этого управления и определяет, насколько тонко можно задать шероховатость, насколько мал будет износ электрода и на каких режимах станок останется стабильным.
iQ-Technology — обработка с нулевым износом
В процессе электроэрозии под воздействием высокой температуры диэлектрик подвергается пиролизу. Его продукты вступают во взаимодействие с графитом и образуют на поверхности электрода защитную плёнку. Этот «пиролизный графит» защищает электрод от разрушения. Специальные стратегии позволяют контролировать образование этого слоя и сохранять его на протяжении всего времени обработки — так достигается обработка с «нулевым износом».
Эрозия разлагает поверхностный слой электрода, образуя в зазоре заряженные частицы углерода. Технология притягивает эти частицы обратно на электрод, и он покрывается турбостратным пассивным слоем графита. Потенциал явления был известен давно, но раньше не существовало вычислительных мощностей за разумную стоимость: частицы в зазоре нужно измерять, рассчитывать и управлять ими.
Графит обладает многими качествами, которые делают его идеальным материалом для электродов. Он не плавится, а сублимируется при температуре 3470 °C — медь плавится при 1083 °C. Значит, на него можно подавать большую мощность, а это больший съём материала и выше скорость обработки.
Графит обеспечивает более стабильный процесс и более однородную поверхность детали; он термостабильнее меди, что даёт большую точность. При изготовлении электрода можно использовать большие соотношения сторон и создавать мелкие элементы, невозможные на меди, — например, длинные тонкие элементы для глубоких узких отверстий.
Технология iGAP
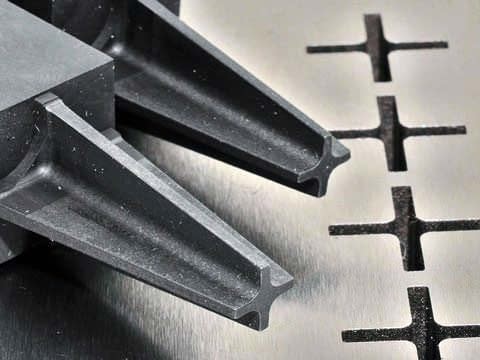
В 2015 году генератор ISPG был усовершенствован новой технологией обработки — iGAP. Это встроенная автоматическая адаптивная система: она реагирует на изменяющиеся условия и меняет ток разряда и длительность импульса в реальном времени. Важная особенность — возможность использовать высокую мощность генератора при обработке электродами малых размеров. iGAP увеличивает скорость резания и одновременно уменьшает износ электрода, особенно боковой.
При изготовлении пресс-форм с реберными полостями между электродом и заготовкой скапливаются частицы шлама и возникают короткие замыкания. На обрабатываемой поверхности появляются прижоги, снижается производительность, растёт износ электродов. Проблема известна давно: функция генератора SPAC устраняла короткие замыкания мощным разрядом, который разбивал частицы шлама на более мелкие. Благодаря SPAC, прокачке и периодическому отводу электрода шлам вымывался, но ради сохранения электрода реберные полости приходилось обрабатывать на малых токах.
С появлением iGAP время изготовления формообразующих пресс-форм для литья изделий с рёбрами жёсткости уменьшилось в среднем на 50%, износ электродов заметно снизился. Особенно эффективно система работает с графитовыми электродами при искровом зазоре менее 0,2 мм.
iGAP — стандартная функция системы управления AC FORM HMI прошивных станков серий FORM P, FORM X и FORM 1000.
Технология 3DS — структура поверхности пресс-форм
Разрабатывая 3DS, инженеры AgieCharmilles ориентировались на производителей пресс-форм. Пресс-формы работают в сложных условиях в циклическом режиме, поэтому качество поверхности решает, сколько они прослужат. Технология формирует структуру поверхности с учётом процессов, которые идут в форме при серийном производстве: генератор ISPG тонко управляет режимами, и при одинаковом значении шероховатости Ra получается разная структура поверхности.
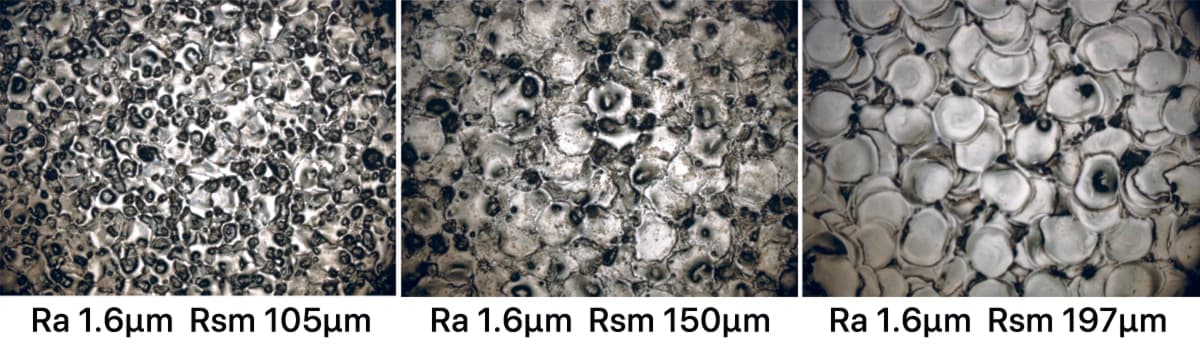
Традиционно качество поверхности оценивают параметром Ra. По ГОСТ Р ИСО 4287-2014 «R» указывает, что оценивается шероховатость, «a» — что оценка ведётся по амплитуде: Ra — среднее арифметическое значений Z(x) в пределах базовой длины. В технологии 3DS дополнительно учитывается Rsm — средняя ширина элемента профиля в пределах базовой длины. Размер кратера контролируется и по высоте, и по ширине, поэтому детали получают однородную структуру.
Процесс получения поверхности с заданными характеристиками прозрачен для пользователя, и это расширяет возможности управления внешним видом готовых изделий. Поверхность пресс-формы не только выглядит лучше — у неё снижается коэффициент трения.
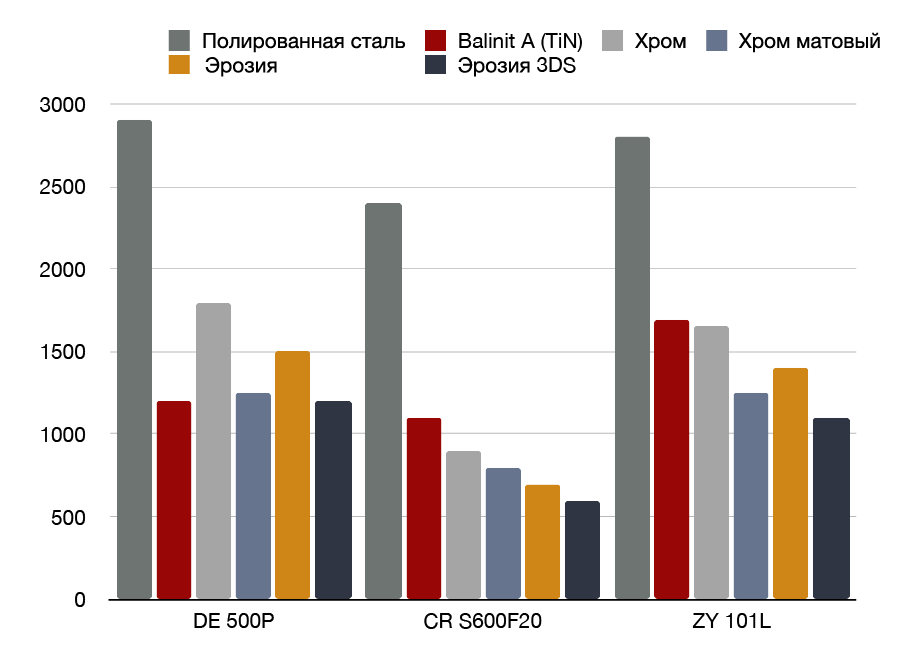
На диаграмме показана зависимость усилия при размыкании пресс-формы для трёх видов пластика и разных комбинаций материалов и способов обработки. По сравнению с традиционным прожигом выигрыш от 3DS составляет от 10 до 30%. Можно поднять скорость разъёма и увеличить производительность, уменьшить литьевой уклон и сэкономить материал. Одновременно снижаются расходы на обслуживание: 3DS сводит к минимуму накопление остатков на формах и уменьшает силу трения выталкивания.
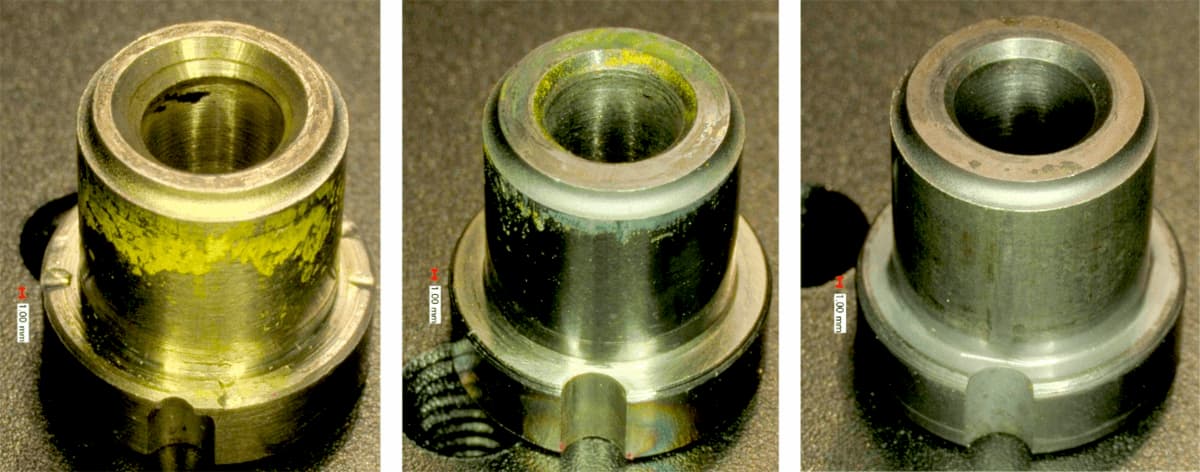
Практический тест на 3000 циклов с полимером PSU показывает связь между свойствами поверхности и отложениями пластика на вставке пресс-формы. Срок службы формы растёт за счёт стойкости поверхности 3DS к царапинам и задирам.
3DS доступна опционально при заказе станков FORM P, FORM S и FORM X.
Электроэрозионная микрообработка
Технологии микрообработки AgieCharmilles позволяют обрабатывать микропрофили размерами до 50 микрон. Стабильный процесс микроискровой обработки, адаптированный под конкретное применение, даёт готовое микроизделие требуемого качества.
Генератор ISPG с микроискровыми режимами и технологией обработки с нулевым износом позволяет достигать высокой детализации за счёт малого межэлектродного зазора и радиусов менее 3,78 мкм. Контроль искровых разрядов уменьшает количество электродов, повышает производительность и даёт малые радиусы, важные для инструмента под электронные микрокомпоненты.
При финишной обработке энергия разряда модулируется очень точно — отсюда высокая чистота поверхности, точность формы и повторяемость. Это заметное преимущество при производстве пресс-форм для литья пластиковых электронных соединителей.
Высокомоментная ось ACCURA C
Поворотная ось C для прошивных станков AgieCharmilles предназначена для обработки лопаток турбин, пресс-форм для электронных компонентов, порошковой металлургии и форм, требующих точного повторного позиционирования длинных электродов. ACCURA-C сочетает высокую точность с высокими динамическими характеристиками. Положение электрода удерживается пневматическим тормозом с эффективностью до 60 Н·м, термическую стабильность обеспечивает встроенная система охлаждения.
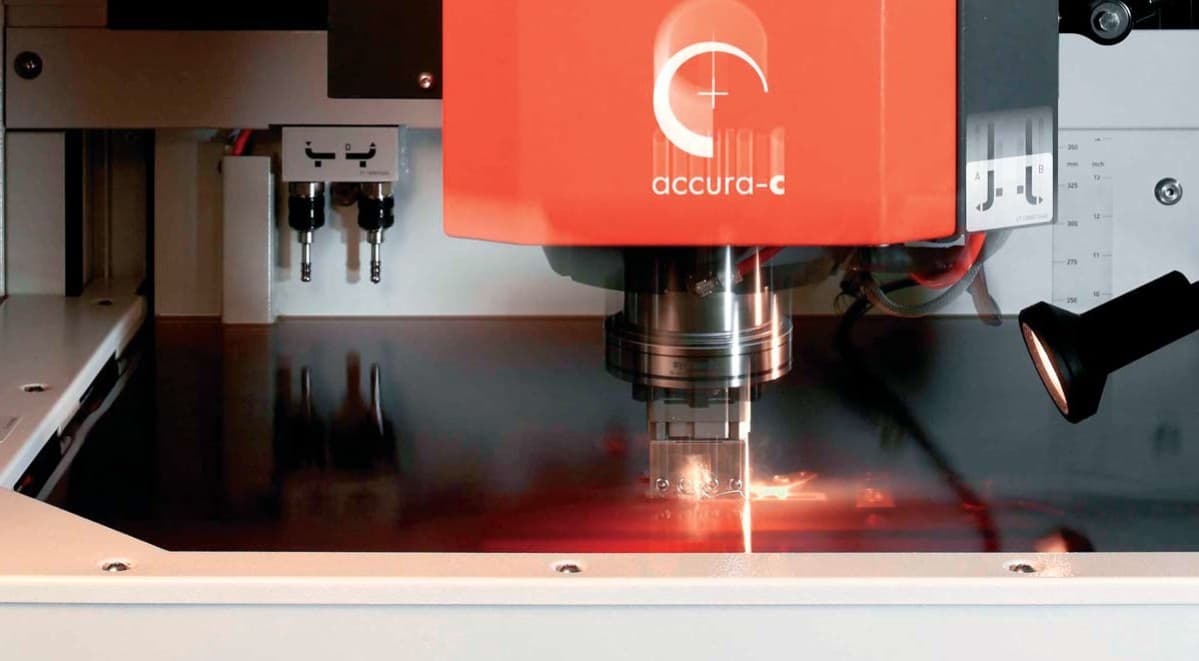
Нередко приходится сталкиваться с обработкой, когда электроды находятся настолько далеко от оси вращения, что сохранять их положение и стабильность становится проблематично. Пульсирующие движения в диэлектрике создают на электроде поперечные силы — изгибающие или вращающие, — которым ось C должна сопротивляться. Благодаря прочной конструкции ACCURA-C держит момент инерции до 5000 кг·см².
Основная сложность спиральной обработки (Z + C) — обеспечить точную геометрию с допусками в несколько микрон. Такая обработка требует идеальной синхронизации движений оси Z по глубине и оси C по вращению, особенно при смене направления. Для этого ось и разрабатывалась: двигатель с крутящим моментом 30 Н·м и прямой привод.
Характеристики
- Максимальный момент инерции электродов: 5000 кг·см²
- Разрешение системы измерения: 0,1 мград
- Допуск позиционирования P: 0,012 град
- Девиация позиционирования Pa: 0,010 град
- Максимальная вариация позиции Ps max: 0,005 град
- Максимальная вариация реверсирования U max: 0,002 град
- Диапазон скорости вращения: 0,2—100 об/мин
- Максимальный момент вращения: 28 Н·м
- Разрешение индексации: 0,001°
- Максимальный ток обработки: 140 А при вращении и в статике
Ось полностью интегрирована в ось Z станка и совместима с инструментальными системами EROWA, System 3R, MECATOOL и HIRSCHMANN. Доступна опционально при заказе FORM P, FORM S и FORM X.
Модуль Fine Drill для малых отверстий
Спрос на миниатюрные изделия растёт, и вместе с ним появляются задачи для проволочно-вырезных станков, где проволоку нужно заправить в отверстия диаметром в десятки микрон. Такие отверстия должны быть точно расположены, иметь идеальную круглую форму и вертикальность — далеко не каждый станок может их изготовить.
Для этого AgieCharmilles разработала сверлильный модуль Fine Drill, устанавливаемый на прошивной станок FORM E 350. Благодаря генератору ISPG модуль делает отверстия от 50 мкм с высокой точностью позиционирования, обеспечивая вертикальность, цилиндричность и чистоту поверхности до Ra 0,2 мкм.
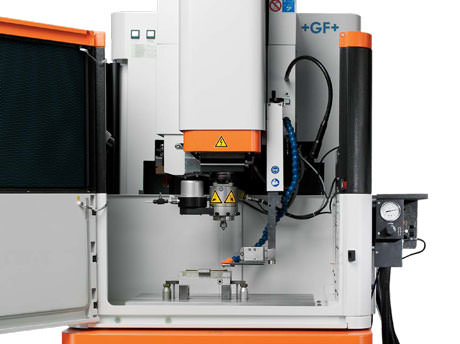
Что входит в модуль
- Цифровой генератор ISPG для управления технологическими процессами
- Компенсация износа электрода в режиме реального времени
- Работа как с открытыми, так и с закрытыми направляющими
- Технологии для обработки твёрдого сплава медными электродами
- Полная интеграция с системой управления AC FORM HMI 2
- Орбитальные движения для повышения качества поверхности
В состав входят программное обеспечение с базой режимов для электродов от 40 мкм, высокооборотистый шпиндель, насос высокого давления для прокачки углеводородного диэлектрика и ось W с держателем направляющей.
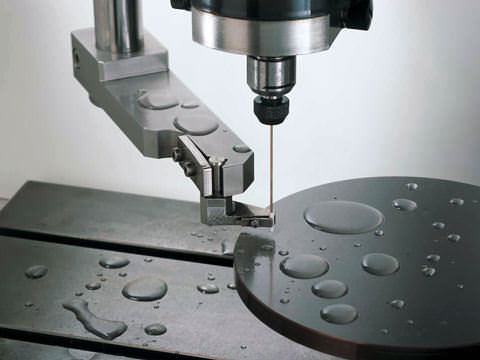
В патрон станка устанавливается шпиндель, вращающий электрод со скоростью 100—2500 об/мин. Вращение обеспечивает высокую точность отверстий с минимальными искажениями геометрии.
Для стабильности процесса нужна прокачка через электрод и межэлектродный зазор — её обеспечивает насос давлением до 80 бар. Прокачка вымывает шлам, стабилизирует форму электрода, устраняет конусность отверстия, повышает точность и даёт выигрыш во времени на глубоких отверстиях.
Электродами служат прецизионные прутки и трубки из вольфрама, твёрдого сплава, меди или латуни. Для каждого диаметра станок оснащается керамическими направляющими: отверстие в направляющей, например для твердосплавного электрода, больше его диаметра всего на 3 мкм.
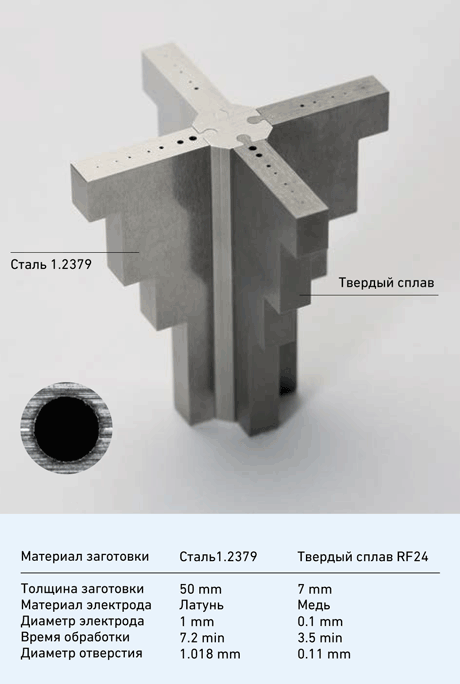
Станок с модулем оснащается микроскопом-центроискателем с 40- или 80-кратным увеличением: им регулируют положение направляющей, измеряют результат работы и определяют базовые поверхности заготовки в системе координат станка. Обработка ведётся как с заполнением ванны диэлектриком, так и без него — тогда прокачка идёт только через электрод и сопла.
Активная термостабилизация
Термостабилизация обязательна при прецизионных работах, даже если станок стоит в термостатированном помещении. Электроэрозия идёт с большим выделением тепла, и сами узлы станка — двигатели, насосы, генератор — тоже его источники. Станина нагревается неравномерно, и точность падает.
Распространённое решение — охлаждение диэлектрика. Подходов два: держать температуру диэлектрика на два градуса ниже температуры в помещении или на те же два градуса ниже температуры станины. У каждого свои плюсы, но когда речь о точности в несколько микрон, оба — компромисс.
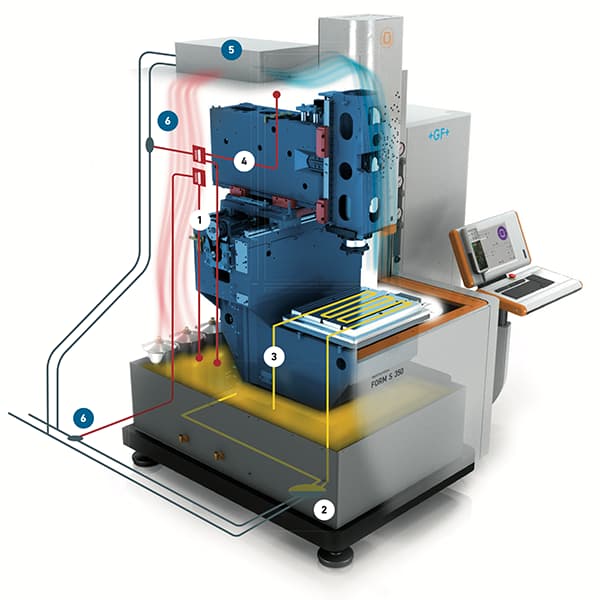
У прецизионных прошивных станков AgieCharmilles система термостабилизации двойная и держит постоянную температуру всех элементов конструкции и детали на протяжении всей обработки. Первый контур поддерживает температуру диэлектрика, циркулирующего через станину и рабочий стол; второй воздушным потоком через верхнюю часть станка охлаждает оси Z и C. Термостат с двойным дифференциальным датчиком контролирует температуру диэлектрика и воздуха. Колебания температуры станка остаются в пределах ±1 °C при колебаниях в цехе до 7 °C.
Контур диэлектрика: термостат регулировки температуры, теплообменник вода/диэлектрик, циркуляция диэлектрика внутри рабочего стола.
Воздушный контур: термостат с двойным температурным датчиком, доводящий температуру воздуха до температуры диэлектрика, теплообменник вода/воздух, электроклапан охлаждающей жидкости.
PC-симулятор системы управления
Чтобы спроектировать электроды и подготовить управляющую программу, инженеру нужно точно рассчитать межэлектродный зазор и определить занижение размеров. Ошибка в занижении или в количестве электродов снижает производительность, повышает износ и увеличивает изменённый слой — страдает качество деталей и растут эксплуатационные расходы. На практике конструкторы и технологи нередко пользуются усреднёнными параметрами по собственному опыту, и это приводит к последствиям.
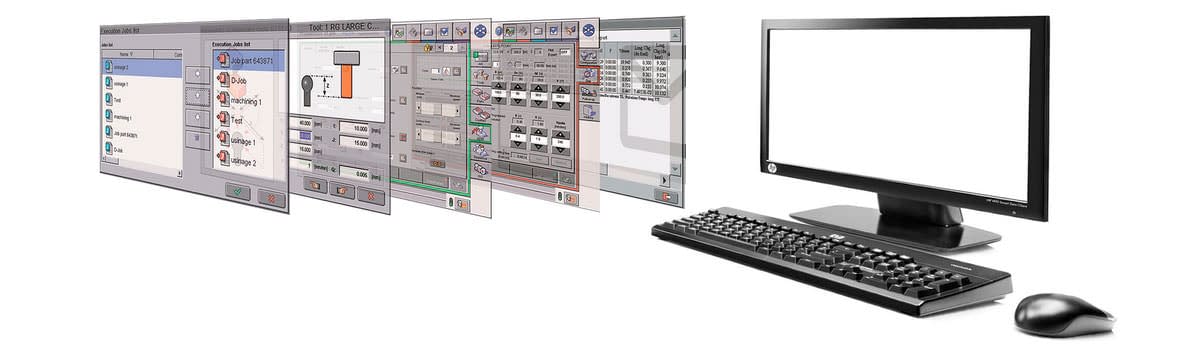
Поэтому каждый прошивной станок AgieCharmilles комплектуется программным модулем — симулятором системы управления AC FORM HMI с автотехнологом. Он ставится на отдельный ПК и позволяет:
- рассчитать необходимое количество черновых и финишных электродов;
- рассчитать оптимальное занижение электродов;
- использовать готовую базу технологических режимов;
- подготовить стандартную управляющую программу;
- рассчитать время обработки;
- выбрать приоритет обработки: скорость, износ или качество;
- выбрать орбитальную обработку;
- базировать заготовку с помощью измерительных циклов;
- подготовить программу векторной обработки;
- подготовить программу контурной обработки;
- проверить достижимость требуемой шероховатости.